XIAMEN ACEY NEW ENERGY TECHNOLOGY CO., LTD.

Categorías
Blog nuevo
Cómo elegir una línea de ensamblaje de paquetes de baterías: semiautomática frente a totalmente automática
November 04 , 2026Decidir entre una línea de ensamblaje de baterías semiautomática y una totalmente automática suele ser la primera gran encrucijada en cualquier proyecto de líneas. Esta elección determina el coste inicial, el espacio en planta, la mano de obra, la velocidad de cambio de formato y la facilidad con la que la línea podrá crecer más adelante. Esta guía ofrece a los equipos de compras y de ingeniería un marco práctico para elegir el nivel de automatización adecuado antes de solicitar presupuestos.
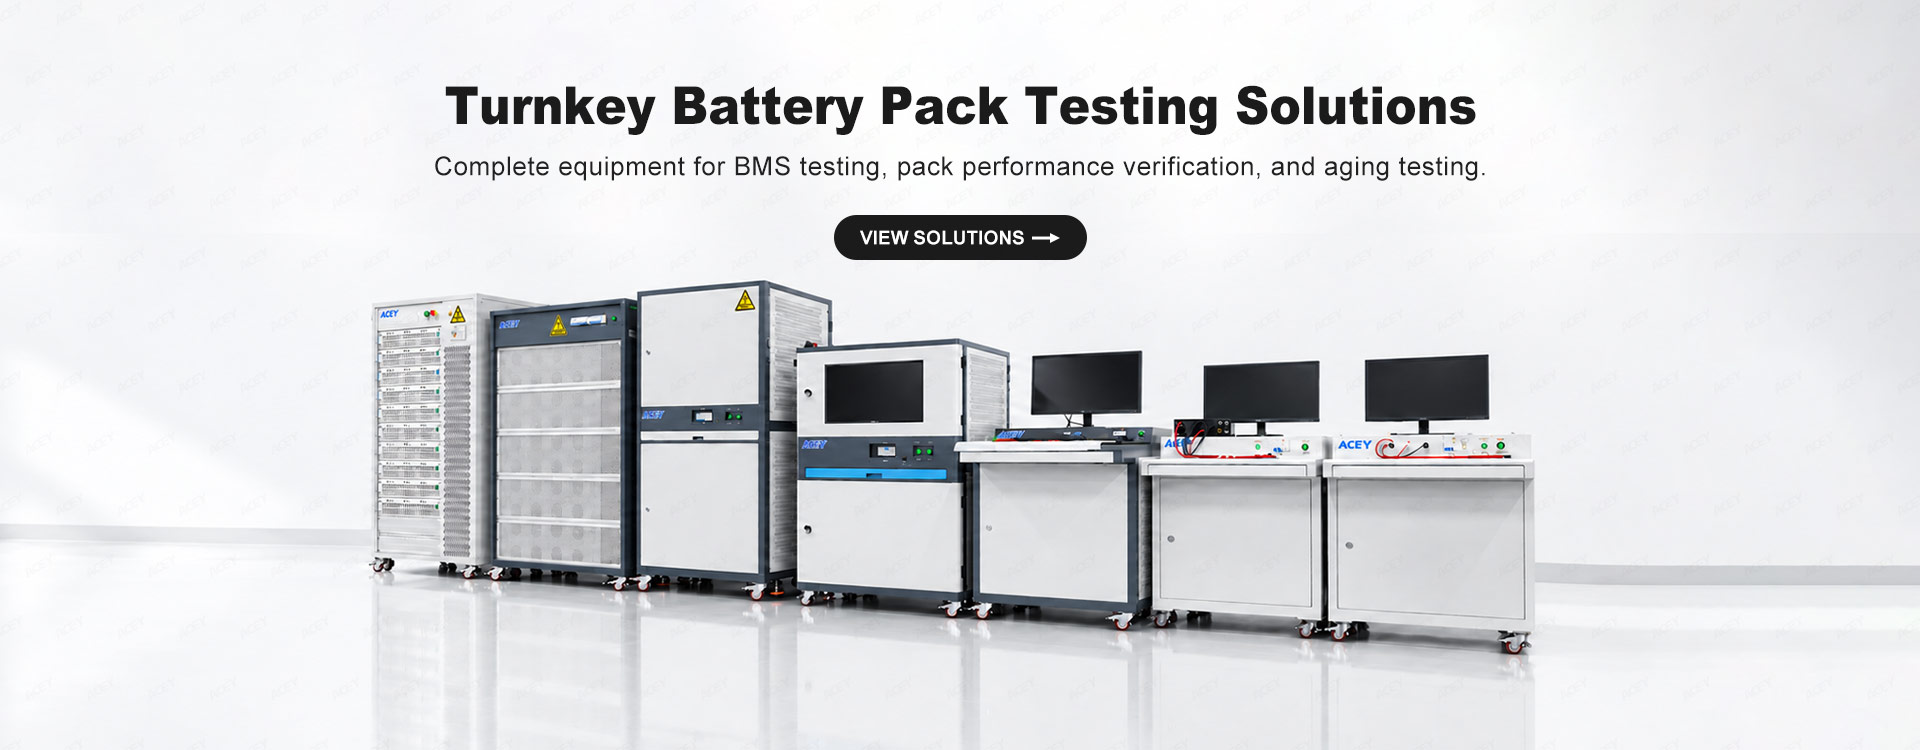
Antes de comparar marcas o modelos, un comprador debe definir el nivel de automatización. Una línea semiautomática y una totalmente automática no son el mismo producto con precios diferentes; son sistemas de producción distintos. La versión semiautomática asume que los operarios mueven los paquetes entre estaciones, cargan los dispositivos de sujeción y a menudo realizan pasos manuales; la versión totalmente automática mueve los paquetes en transportadores, ejecuta las estaciones con robots o máquinas dedicadas y registra los datos automáticamente.
Equivocarse en esto resulta costoso. Automatizar en exceso un producto de bajo volumen y cambio frecuente desperdicia capital y complica el cambio de formato. Automatizar de forma insuficiente un producto estable de alto volumen limita la producción y absorbe mano de obra. La respuesta correcta depende del volumen, la estabilidad del producto y la integración de ingeniería que la fábrica pueda soportar.
Una línea de ensamblaje de baterías semiautomática mantiene las estaciones de proceso principales —clasificación de celdas, soldadura, pruebas, inspección—, pero depende de los operarios para la manipulación de materiales y algunas operaciones manuales. Características típicas:
Las líneas semiautomáticas se adaptan a la I+D, series piloto, volúmenes bajos o variados, y a fábricas que aún están aprendiendo el diseño de sus paquetes. El coste inicial es menor y se reduce el riesgo de comprometerse en exceso con una sola configuración.
Una línea de ensamblaje de baterías totalmente automática conecta las estaciones con transportadores, transferencias y un sistema de control para que los paquetes se desplacen a través del proceso con una intervención mínima del operario. Características típicas:
Las líneas totalmente automáticas se adaptan a productos estables y de alto volumen donde la consistencia, el ahorro de mano de obra y la trazabilidad de datos importan más que los cambios frecuentes de formato. Requieren una mayor integración de ingeniería y una definición del producto más clara y fija desde el principio.
La siguiente tabla compara ambos niveles en función de los factores que suelen decidir un proyecto. Tome las descripciones como una guía general; la capacidad real depende de la configuración específica de la línea y del diseño de su paquete.
| Factor | Semiautomática | Totalmente automática |
|---|---|---|
| Participación del operario | Alta: carga, transfiere y asiste en la mayoría de los pasos | Baja: transferencia y manipulación automatizadas |
| Rendimiento | Limitado por el ritmo del operario y el equilibrio de las estaciones | Establecido por el tiempo de ciclo de la estación; sostenido y repetible |
| Cambio de formato | Rápido y de bajo coste; dispositivos de sujeción más sencillos | Más lento; se necesitan cambios de utillaje y de programa |
| Coste inicial | Menor capital; más fácil de implementar por fases | Mayor capital y esfuerzo de integración |
| Espacio en planta | Más espacio por unidad producida; estaciones dispersas | Diseño compacto y lineal; menos desplazamientos a pie |
| Datos y trazabilidad | Parcial; a menudo registros manuales | Registro automático, preparado para MES |
| Ideal para | I+D, piloto, volumen variado / bajo | Producción estable y de alto volumen |
El volumen es el dato más útil. Una cifra realista de paquetes por hora —en condiciones normales y con su topología real de paquetes— le indica cuántas estaciones necesita y si la manipulación manual se convierte en el cuello de botella.
El tipo de celda modifica la facilidad con la que se puede automatizar una línea, ya que los utillajes y los métodos de unión varían según el formato:
Si utiliza varios formatos, confirme si una sola línea puede gestionar el cambio o si tiene más sentido utilizar líneas separadas; por lo general, los utillajes específicos de cada formato no se pueden compartir por completo.
El precio de compra es solo una parte de la comparación. Al dimensionar el proyecto, valore también:
Pida a los proveedores que indiquen el rendimiento, los requisitos de mano de obra y el tiempo de cambio bajo la misma especificación de paquete definida, para que las propuestas sean comparables en lugar de optimistas.
Elija la automatización completa cuando tenga un diseño de paquete estable, un alto volumen sostenido y una necesidad clara de un tiempo de ciclo constante, menor mano de obra y trazabilidad automática de datos. Si su producto o volumen aún está cambiando, un inicio semiautomático o una base modular suele ser la opción más segura.
A menudo sí, si está diseñada con interfaces estándar y espacio reservado. Muchas fábricas comienzan con estaciones semiautomáticas de clasificación, soldadura y prueba, y luego agregan transferencia automática, inspección visual y captura de datos a medida que aumenta el volumen. Confirme las rutas de actualización con el proveedor antes de realizar el pedido.
Sí. Los formatos cilíndricos son generalmente los más fáciles de automatizar, los prismáticos se adaptan bien a las estaciones de compresión y soldadura de barras colectoras, y las celdas de bolsa necesitan accesorios más personalizados. Las etapas principales del proceso se comparten, pero los accesorios y la manipulación difieren según el tipo de celda.
Rm703, No.223, Qishan North Road, Huli District, Xiamen, Fujian, China
Email : allen@xmacey.com
Tel : +8618950009155
Whatsapp : +8618950009155