XIAMEN ACEY NEW ENERGY TECHNOLOGY CO., LTD.

Ensamblaje de paquetes de baterías 18650 frente a 21700: Consideraciones sobre equipos y procesos
November 09 , 2026
Las celdas 18650 y 21700 parecen intercambiables a distancia, pero en una línea de producción se comportan como productos diferentes. El diámetro y la longitud de la celda cambian el diseño del soporte, el espaciado, el aislamiento, el acceso a la soldadura, el comportamiento térmico y los utillajes que desplazan las celdas a través de cada estación. Esta guía explica qué cambia realmente entre el ensamblaje de paquetes de baterías 18650 y 21700, y qué deben confirmar los equipos de compras e ingeniería antes de elegir el equipamiento.
Los números en el nombre de una celda cilíndrica describen su tamaño: una celda 18650 tiene nominalmente 18 mm de diámetro y 65 mm de longitud, mientras que una celda 21700 tiene nominalmente 21 mm de diámetro y 70 mm de longitud. Esa pequeña diferencia se propaga a través de casi todos los utillajes de una línea de ensamblaje. Los soportes de celdas, los peines de espaciado, las bandejas de clasificación, las plantillas de soldadura, las herramientas de prensado y los contactos de prueba están cortados para una geometría específica.
A veces, los compradores asumen que una línea construida para un formato cilíndrico puede ejecutar el otro con un rápido cambio de programa. En la práctica, las interfaces mecánicas suelen tener que intercambiarse y volver a validarse. Cuanto antes se fije el formato de celda, menos reequipamiento necesitará el proyecto.
Esto no significa que un proveedor no pueda entregar ambos formatos; significa que la configuración debe especificarse claramente. Una línea cotizada como "cilíndrica" sin un tamaño de celda, tipo de terminal y topología de paquete definidos no es aún una oferta comparable.
Ambas son celdas redondas de iones de litio utilizadas en bicicletas eléctricas, herramientas eléctricas, almacenamiento de energía y vehículos eléctricos ligeros. Las diferencias que importan para la fabricación son físicas y de proceso más que químicas:
| Factor | 18650 | 21700 | Consecuencia en el equipamiento |
|---|---|---|---|
| Diámetro de celda | Nominalmente 18 mm | Nominalmente 21 mm | Los orificios del soporte, el espaciado y los alojamientos de la bandeja difieren |
| Longitud de celda | Nominalmente 65 mm | Nominalmente 70 mm | La altura del apilamiento, las placas finales y el recorrido de contacto difieren |
| Cantidad de celdas por paquete | Por lo general, más celdas para una capacidad determinada | Por lo general, menos celdas para la misma capacidad | Cambia los puntos de soldadura, el volumen de clasificación y el tiempo de ciclo |
| Corriente y calor | Corriente compartida entre más celdas en paralelo | Es común una mayor corriente por celda | Afecta el dimensionamiento de las barras colectoras, la calidad de la unión y el diseño térmico |
| Utillajes y herramientas | Juego de soporte y plantilla de 18 mm | Juego de soporte y plantilla de 21 mm | Se requiere cambio de herramientas y revalidación para cambiar de formato |
| Aplicaciones típicas | Herramientas eléctricas, bicicletas eléctricas, almacenamiento, paquetes de consumo | Bicicletas eléctricas, VE ligeros, paquetes de mayor energía | La topología del paquete determina la lista de estaciones, no la celda por sí sola |
Considere esto como una comparación general, no como una especificación. La capacidad, la tasa de descarga, la forma de los terminales y la química varían según el fabricante y el modelo de la celda, y esos detalles (no solo el nombre del formato) determinan el diseño final de los utillajes.
La causa más común del fallo prematuro del paquete no es la máquina de soldar; son las celdas inconsistentes. Antes de cargar las celdas en los soportes, se deben medir y agrupar para que las celdas conectadas en paralelo tengan características estrechamente emparejadas. El voltaje de circuito abierto (OCV), la resistencia interna (IR) y, cuando se requiera, la capacidad real de carga y descarga son los datos de entrada habituales.
El ciclo de vida, la generación de calor y la capacidad útil están limitados por el grupo de celdas más débil de un paquete. Con una celda más grande, como una 21700, menos celdas soportan la carga, por lo que un solo valor atípico tiene un efecto proporcionalmente mayor; por lo tanto, la tolerancia de clasificación y la lógica de agrupación merecen la misma atención que los parámetros de soldadura.
Para esta etapa, equipo de clasificación y prueba de celdas cilíndricas mide y clasifica las celdas antes de que lleguen a las estaciones de ensamblaje. Confirme las condiciones de prueba, el rango de medición, el recuento de canales y la exportación de datos con el proveedor; los resultados de clasificación solo son útiles si se registran con el ID de la batería más adelante.
Confirme también cómo se manipulan físicamente las celdas clasificadas. Las bandejas, los alimentadores y los cargadores deben coincidir con el diámetro y la longitud de la celda; una máquina de clasificación configurada para un formato no se puede simplemente recargar con el otro sin cambiar las guías y los contactos.
Los paquetes cilíndricos se construyen alrededor de un sistema de soporte o espaciador que fija la posición de la celda, mantiene la holgura entre las celdas y proporciona una ruta para los cables sensores y la refrigeración. Debido a que las celdas 18650 y 21700 difieren tanto en diámetro como en longitud, los soportes son piezas específicas de cada formato, no consumibles universales.
Un paquete 21700 con celdas más grandes y en menor cantidad puede utilizar un diseño de soporte más simple, pero la corriente de unión y la concentración de calor son mayores. El aislamiento y la holgura de fuga deben revisarse frente al voltaje real del paquete y los requisitos del mercado objetivo, no copiados de un diseño 18650 anterior.
La interconexión es donde los dos formatos divergen de manera más visible en términos de equipos. Las celdas se conectan en serie y en paralelo con tiras de níquel, barrascolectoras de cobre o conectores compuestos unidos mediante soldadura por resistencia por puntos o soldadura láser. El número de puntos de soldadura, el área de soldadura accesible y la tolerancia al calor de la celda cambian con el tamaño de la celda y la topología del paquete.
La soldadura por resistencia por puntos sigue siendo común para las lengüetas cilíndricas porque es rápida y está bien comprendida. La soldadura láser a menudo se prefiere para barrascolectoras y uniones de mayor corriente porque produce una baja resistencia de contacto con una pequeña zona afectada por el calor. En ambos casos, la energía de soldadura, los parámetros del electrodo o del haz y la presión del dispositivo de sujeción deben ser calificados para los materiales específicos de la lengüeta y la barra colectora; el níquel, el cobre y el aluminio se comportan de manera muy diferente.
Cuando las barrascolectoras o las conexiones de cobre formen parte del diseño, equipo de soldadura láser para lengüetas de baterías cilíndricas debe evaluarse en cuanto a compatibilidad de materiales, monitoreo de soldadura y acceso al dispositivo de sujeción para el paso de celda real. Pregunte cómo se registran los parámetros de soldadura, ya que la resistencia de las uniones y los registros de soldadura son las primeras cosas que se revisan cuando se investiga una falla en campo.
El control del calor merece especial cuidado: una entrada excesiva de calor cerca del terminal de una celda puede dañar el sello o los componentes internos. Un proceso de soldadura que funciona en un modelo de celda no es automáticamente transferible a otro, incluso dentro del mismo formato nominal.
Una vez que se fijan el formato de la celda, la topología del paquete y el método de unión, se puede construir la lista de estaciones. Una línea cilíndrica normalmente encadena en un solo flujo la clasificación de celdas, la carga de soportes, la soldadura, el ensamblaje del BMS y arneses, el aislamiento, la carcasa, las pruebas de carga y descarga y el etiquetado final.
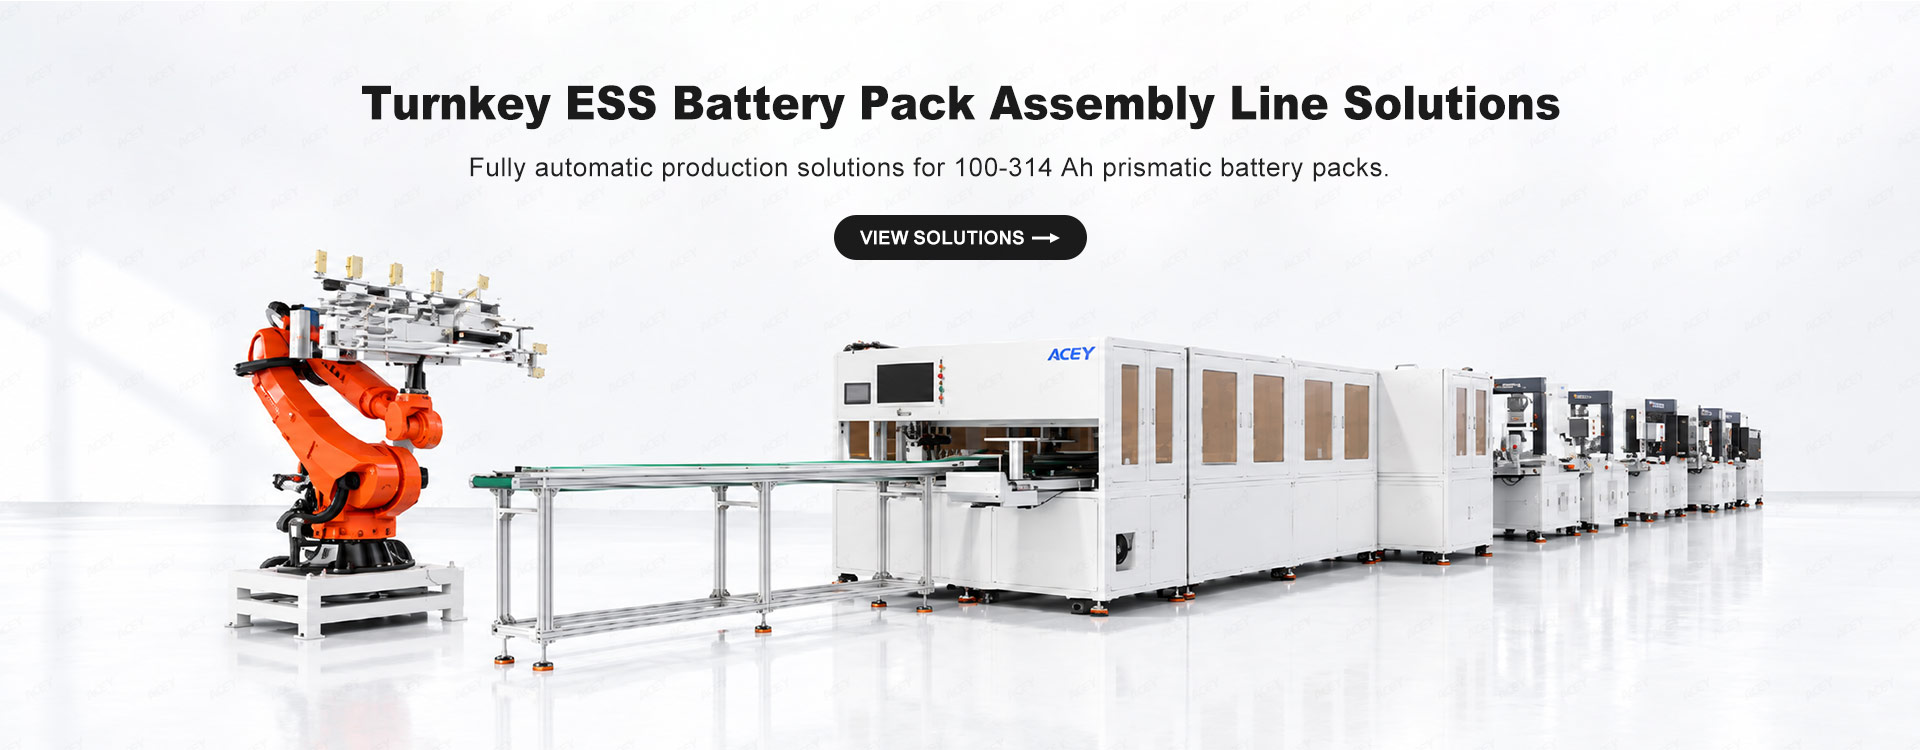
Una línea de ensamblaje de paquetes de baterías 18650 está configurada alrededor de accesorios para celdas redondas y cabezales de soldadura, y puede cubrir múltiples tamaños cilíndricos cuando el conjunto de herramientas y el alcance de cambio de formato se definen en la especificación. Confirme qué tamaños de celda admite realmente el rango de accesorios cotizado y si el cambio entre ellos requiere un intercambio de herramientas o una revalidación completa.
El nivel de automatización es una decisión independiente. Las estaciones semiautomáticas se adaptan a tiradas piloto y diseños de paquetes variados; una línea totalmente integrada se adapta a productos estables de alto volumen donde importan el flujo de material, el tiempo de ciclo y la captura automática de datos. Muchas fábricas comienzan de forma semiautomática y añaden transferencia, inspección por visión y registro de datos a medida que aumenta el volumen.
Al comparar ofertas, pida a cada proveedor que indique el formato de la celda, la topología del paquete y las condiciones de prueba detrás de cualquier cifra de rendimiento. Un número de paquetes por hora sin esas condiciones no es comparable entre propuestas.
Los diseños varían, pero una línea práctica de paquetes cilíndricos sigue estas etapas:
Omitir la clasificación o la prueba final rara vez es aceptable para un paquete comercial. Ambas etapas son comparativamente económicas en la línea y muy costosas de compensar después del envío.
Utilice la tabla siguiente para comprobar si la lista de equipos de un proveedor cubre todo el flujo y qué elementos dependen del formato.
| Etapa | Tipo de equipo | Qué hace | Dependencia de 18650 / 21700 |
|---|---|---|---|
| Clasificación de celdas | Probador OCV-IR / sistema de clasificación por capacidad | Mide y clasifica las celdas en grupos emparejados | Los contactos, guías y bandejas son específicos para cada tamaño |
| Carga del soporte | Soportes de celdas / dispositivo de inserción | Posiciona las celdas a una distancia fija | El más alto: el diámetro interior y la altura de apilamiento difieren |
| Interconexión | Soldadora por puntos / estación de soldadura láser | Une tiras y barras colectoras a los terminales | El paso de soldadura y el acceso a los soportes varían |
| Ensamblaje del BMS | Probador de BMS / estación de mazos de cables | Verifica la detección, el equilibrio y la protección | Depende del recuento de series y la topología del paquete |
| Control de seguridad | Probador de aislamiento / dieléctrico | Comprueba la resistencia de aislamiento antes del cierre | Determinado por el voltaje del paquete, no solo por el tamaño de la celda |
| Prueba del paquete | Probador integral / de carga y descarga | Realiza ciclos y valida el paquete terminado | El rango de voltaje y corriente sigue el diseño del paquete |
| Trazabilidad | Escaneo de códigos de barras/RFID y registro de datos | Vincula celdas, soldaduras y pruebas a la identificación de cada paquete | Independiente del formato, pero debe especificarse con antelación |
Después de la interconexión, se montan y verifican la placa BMS, los cables sensores y los sensores de temperatura. El BMS no es solo un componente que se instala: sus canales de muestreo, su función de equilibrado y su lógica de protección deben comprobarse en el paquete terminado antes de cerrar la carcasa.
Las pruebas de carga y descarga verifican la capacidad y el comportamiento de protección en condiciones definidas, mientras que los comprobadores integrales abarcan el voltaje, la temperatura y las funciones del BMS. En el caso de un paquete 21700 con menos celdas en paralelo, la desviación a nivel de celda se manifiesta más rápidamente, por lo que la calidad de clasificación y la profundidad de las pruebas están estrechamente vinculadas.
Las comprobaciones de resistencia de aislamiento y rigidez dieléctrica deben planificarse antes del encasillado, especialmente en paquetes de mayor voltaje. Confirme qué normas se aplican en su mercado de destino y qué modelos específicos de equipos cuentan con la certificación pertinente; el certificado de una máquina no cubre automáticamente a toda una línea.
El tamaño de las celdas afecta al equilibrio de la línea más de lo que la mayoría de los compradores espera. Un paquete 18650 con más celdas tiene más puntos de soldadura y más operaciones de manipulación por paquete; un paquete 21700 tiene menos celdas pero, a menudo, una mayor corriente por unión y requisitos térmicos más estrictos. Ninguno de los dos formatos es automáticamente más rápido.
Para los clientes de exportación, la línea debe ser capaz de demostrar lo que ha fabricado. El escaneo de códigos de barras o RFID vincula cada lote de celdas a un identificador de paquete; los resultados de la clasificación, los parámetros de soldadura, las comprobaciones de aislamiento y los registros de las pruebas de ciclo se almacenan asociados a dicho identificador. Esto respalda las auditorías de los clientes, la gestión de garantías y el análisis de fallos en campo.
Especifique la captura de datos desde el primer día en lugar de adaptarla más adelante. Sea preciso en cuanto al límite: la interfaz de datos propia de una máquina, una integración de software opcional y un sistema MES completo son tres cosas diferentes; confirme cuál incluye realmente el presupuesto y en qué formato se pueden exportar los registros.
Los proveedores solo pueden dimensionar la línea con precisión si los datos de entrada son claros. Prepare:
Con estos datos de entrada, un proveedor puede ofrecer un flujo de procesos, una lista de equipos, un alcance de utillaje y una distribución que sean verdaderamente comparables entre diferentes propuestas.
A menudo sí, si el proveedor define el rango de utillajes y el alcance del cambio desde el principio. Las estaciones se comparten, pero los soportes de celdas, las bandejas de clasificación, las plantillas de soldadura y los contactos de prueba son específicos de la geometría y normalmente requieren un cambio de herramientas además de una revalidación al cambiar de formato. Confirme esto antes de realizar el pedido en lugar de asumir que un cambio de programa es suficiente.
Los elementos que más dependen del formato son los soportes y espaciadores de celdas, las bandejas de clasificación y guías, los utillajes de carga de soportes, las plantillas de soldadura y el paso de soldadura, y los contactos de prueba. El ensamblaje posterior del BMS, las comprobaciones de aislamiento y las pruebas de los paquetes dependen más de la tensión y la topología del paquete que solo del diámetro de la celda.
La soldadura por resistencia de puntos se utiliza ampliamente para pestañas cilíndricas y tiras de níquel porque es rápida y está muy consolidada. La soldadura láser suele preferirse para barras ómnibus y uniones de mayor corriente debido a su baja resistencia de contacto y una pequeña zona afectada por el calor. La elección correcta depende de los materiales de las pestañas y las barras ómnibus, el diseño de la unión, la tolerancia al calor y el monitoreo de soldadura requerido.
Rm703, No.223, Qishan North Road, Huli District, Xiamen, Fujian, China
Email : allen@xmacey.com
Tel : +8618950009155
Whatsapp : +8618950009155